Santrauka:Termoelektrinio aušinimo technologija tapo nepakeičiama mikroelektronikos, optinių ryšių ir medicinos prietaisų šilumos valdymui. Tačiau bet kurio TEC modulio veikimo ribas galiausiai lemia jo medžiaga. Šiame straipsnyje nagrinėjama, kodėlEkstruduotos termoelektrinės medžiagospasirodė kaip geresnė alternatyva įprastiems zonoje tirpstantiems luitams, daugiausia dėmesio skiriant jų tankiai tekstūruotai mikrostruktūrai, padidintam mechaniniam stiprumui ir kritiniam gebėjimui išlaikyti drožlių storį iki 0,2 mm. Atlikus lyginamąją gamybos procesų analizę, mechaninių savybių duomenis ir taikymo atvejų tyrimus, diskusija parodo, kaip ekstruzijos technologija sujungia ilgalaikį termoelektrinio efektyvumo ir mechaninio tvirtumo kompromisą.
- Kuo ekstruzinės termoelektrinės medžiagos skiriasi nuo zonų lydymosi alternatyvų?
- Kaip ekstruzijos procesas sukuria tankią tekstūruotą struktūrą?
- Kodėl mechaninės savybės lemia minimalų TEC modulio dydį
- 0,2 mm slenkstis: leidžia gaminti itin plonas drožles
- Programos, kurioms reikia ekstruzinių termoelektrinių medžiagų
- Nuo luito iki modulio: gamybos galimybės ir kokybės kontrolė
- Dažnai užduodami klausimai
Kuo ekstruzinės termoelektrinės medžiagos skiriasi nuo zonų lydymosi alternatyvų?
Pasirinkimas tarp ekstruzijos ir lydymo zonoje nėra vien tik gamybos pasirinkimo reikalas. Jis apibrėžia visą termoelektrinių aušintuvų gamybos eigą – nuo to, kaip luitai supjaustomi į plokšteles, iki to, kaip plonai tas plokšteles galima šlifuoti, iki to, kiek jų išgyvena pjaustant kubeliais nesutrūkusi.
Zonos lydymas ilgą laiką buvo etalonas gaminant didelio grynumo Bi2Te3 pagrindu pagamintus pavienius kristalus. Kryptinis kietėjimo procesas išlygina grūdus išilgai augimo ašies, todėl užtikrinamas puikus nešiklio mobilumas. Tačiau toks derinimas sukuria struktūrinį pažeidžiamumą. Bi₂Te₃ kristalai lengvai suskyla išilgai bazinės plokštumos, o tai reiškia, kad pjovimo, ploninimo ir surinkimo metu medžiaga gali skilti ir sluoksniuoti – ypač kai tikslinis storis nukrenta žemiau 0,5 mm.
Ekstruzijos apdorojimas vyksta iš esmės kitu keliu. Pradedant nuo mechaniškai legiruotų arba iš anksto presuotų miltelių, medžiaga aukštesnėje temperatūroje išspaudžiama per štampą, todėl ji smarkiai deformuojasi. Ši deformacija ne tik formuoja medžiagą; ji atkuria vidinę grūdų architektūrą. Rezultatas yra tankus, smulkiagrūdis kūnas su kontroliuojama kristalografine tekstūra – tokia, kuri išlaiko Bi2Te₃ anizotropinio transportavimo pranašumus ir žymiai pagerina mechaninį vientisumą.
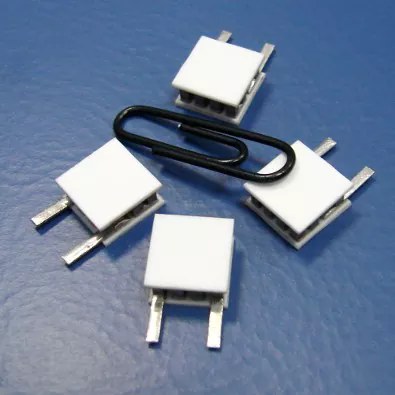
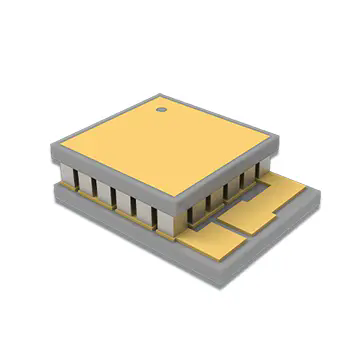
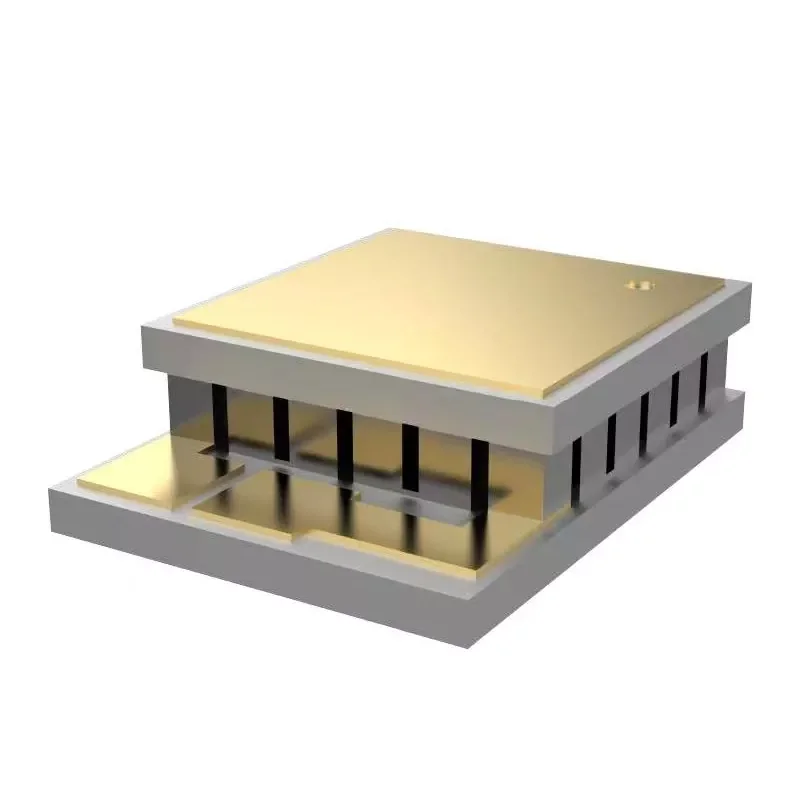
Praktinė pasekmė yra reikšminga. Kai zonoje išlydyti luitai gali duoti priimtiną našumą standartiniuose TEC moduliuose, kurių kojų aukštis yra 1,0–1,5 mm, ekstruzijos būdu pagamintos medžiagos atveria duris į modulių architektūras, kurios anksčiau buvo nepraktiškos: mikro-TEC, kurių kojų aukštis buvo 0,2 mm, daugiapakopės kaskados, kurioms reikia tikslių kiekvieno elemento matmenų aušinimo sprendimų ir plonos plėvelės nuoseklumo.
Kaip ekstruzijos procesas sukuria tankią tekstūruotą struktūrą?
Norint suprasti, kodėl šios medžiagos elgiasi skirtingai tolesnio apdorojimo metu, labai svarbu suprasti mikrostruktūrinę transformaciją ekstruzijos metu. Mechanizmas grindžiamas dinamine rekristalizacija – procese, kai grūdeliai formuojasi ir auga iš naujo, kol medžiaga vis dar deformuojasi.
Grūdų rafinavimas per plastinę deformaciją
Karšto ekstruzijos metu ruošinys patiria intensyvią šlyties įtempimą, kai jis praeina per štampą. Ši deformacijos energija skatina dinamišką rekristalizaciją, pakeičiant pradinę stambių grūdelių struktūrą rafinuotu, lygiagrečiu arba šiek tiek pailgintu grūdų tinklu. P tipo Bi₂Te₃ pagrindu pagamintų junginių, pagamintų karšto ekstruzijos būdu, tyrimai parodė, kad ekstruzijos greitis tiesiogiai lemia pusiausvyrą tarp rekristalizacijos ir grūdelių augimo. Esant kontroliuojamam 1,0 mm/min greičiui, vidutinis grūdelių dydis gali siekti net 1,53 μm, kartu su dideliu mažo kampo grūdelių ribų tankiu.
Šios žemo kampo ribos yra labai svarbios. Skirtingai nuo aukšto kampo ribos, kurios išsklaido krūvininkus ir mažina elektros laidumą, žemo kampo ribos išsaugo nešiklio mobilumą, kartu prisidedant prie fononų sklaidos, taip slopindamos gardelės šilumos laidumą. Ši dviguba funkcija leidžia ekstruzinėms medžiagoms išlaikyti termoelektrines charakteristikas, konkuruojančias su zonoje išlydytomis kolegomis, tuo pačiu įgyjant didelį mechaninį stiprumą.
Tekstūros kontrolė ir anizotropijos valdymas
Bi₂Te3 yra sluoksniuota medžiaga, o jos termoelektrinės savybės yra stipriai anizotropinės. Plokštumos kryptis (statmena c ašiai) pasižymi daug didesniu nešiklio judumu nei skersinės plokštumos kryptis. Ekstruzijos apdorojimo metu ši anizotropija išnaudojama išlygiuojant c ašį išilgai ekstruzijos krypties, sukuriant vadinamąją pluošto tekstūrą.
Tekstūros laipsnis kiekybiškai įvertinamas orientacijos koeficientu F, kuris svyruoja nuo 0 (atsitiktinis) iki 1 (puikiai suderintas). Kruopščiai kontroliuojant ekstruzijos temperatūrą ir greitį, p tipo medžiagose buvo pasiektos F vertės 0,28–0,41. Įrodyta, kad n tipo Bi2Te₃ ekstruzijos krypties suderinimas su pradine plokštumos tekstūra bent dvigubai padidina tekstūros laipsnį, todėl kambario temperatūroje nešiklio mobilumas yra 263 cm²V⁻¹s⁻¹, o galios koeficientai artėja prie 47,3 μWcm⁻¹K⁻.
Vidinių struktūrų palyginimas
| Palyginimo elementas | Ekstruduotos Bi₂Te3-Sb₂Te₃ medžiagos | Tradicinės zonos lydymosi medžiagos |
|---|---|---|
| Vidinė struktūra | Tankios tekstūros struktūra | Kryptinė kristalų struktūra |
| Mechaninis apdirbimas | Didesnis atsparumas pjovimo ir retinimo metu | Jautresnis su skilimu susijusiems defektams |
| Plonų drožlių gamyba | Palaiko 0,2 mm plonus TEC komponentus | Sunkiau apdoroti itin plonu būdu |
| Medžiagos nuoseklumas | Kontroliuojamas tekstūros vienodumas | Priklauso nuo kristalų augimo sąlygų |
| Programos | Micro TEC, kelių pakopų TEC, tikslus aušinimas | Įprastos TEC programos |
Kodėl mechaninės savybės lemia minimalų TEC modulio dydį
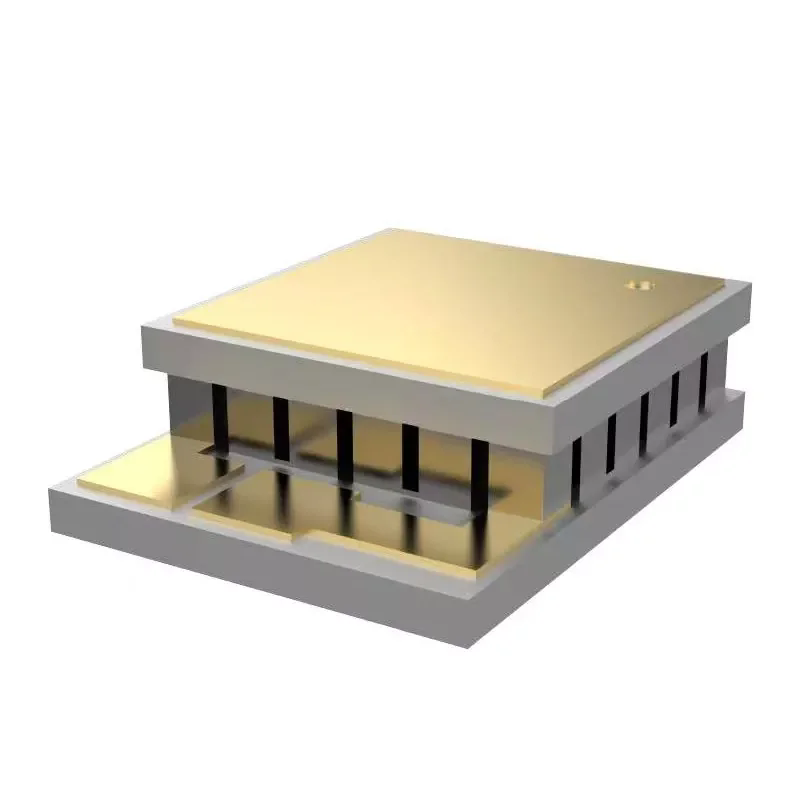
Termoelektrinio aušintuvo konstrukcijoje paprastas ryšys lemia, koks mažas modulis gali tapti: minimalų kojos aukštį riboja medžiagos mechaninis stiprumas. Termoelektrinė kojelė, kuri yra per plona savo skerspjūvio plotui, sulaužys litavimo, pjaustymo ar terminio ciklo metu. Tai nėra teorinis rūpestis – tai pagrindinė TEC miniatiūrizavimo kliūtis.
Ekstruzijos procesas tiesiogiai sprendžia šį apribojimą. Patobulinus grūdelių dydį ir įvedant didelio tankio dislokacijas, ekstruzija žymiai padidina gniuždymo ir šlyties stiprumą, palyginti su zonoje išlydyta medžiaga.
N tipo ir P tipo mechaninių savybių profiliai
| Mechaninė savybė | N tipo medžiaga | P tipo medžiaga |
|---|---|---|
| Gniuždymo stipris (MPa) | 54.0 | 66.0 |
| Šlyties stiprumas (MPa) | 16.0 | 21.0 |
| Youngo modulis (GPa) | 47.0 | 42.0 |
| Puasono koeficientas | 0.30 | 0.30 |
Šios vertės yra didelė marža, palyginti su tuo, kas paprastai reikalinga plonų lustų apdorojimui. Kalbant apie kontekstą, buvo pranešta apie karšto ekstruzinio p tipo Bi₂Te₃ pagrindu pagamintus junginius, kurių gniuždymo stipris siekia 189–226 MPa, o stiprumas lenkimui – 126–139 MPa, priklausomai nuo ekstruzijos sąlygų. Dėl šių patobulintų savybių galima pjauti net 100 × 100 × 200 μm³ dydžio mikrodaleles be lūžių.
Šiluminio dviračio patikimumas
Mechaninis stiprumas taip pat lemia ilgalaikį patikimumą šiluminio ciklo metu. Kai veikia TEC modulis, termoelektrinės kojos patiria pasikartojančius šildymo ir vėsinimo ciklus. Grūdų ribos veikia kaip silpnos vietos, kuriose gali susidaryti branduoliai ir plisti mikroįtrūkimai. Smulkiagrūdė, tankiai surišta struktūra, pagaminta ekstruzijos būdu, tolygiau paskirsto šiluminį įtampą nei zonoje ištirpusios medžiagos kristalinė struktūra, kuri pagerina atsparumą cikliniam nuovargiui.
0,2 mm slenkstis: leidžia gaminti itin plonas drožles
Galimybė apdoroti termoelektrines medžiagas iki 0,2 mm storio nėra tik gamybos įdomybė – tai naujos kartos kompaktiškų aušinimo įrenginių technologija. Esant tokiam storiui, termoelektrinės kojos aukščio ir pločio santykis, esant tipinėms elementų geometrijoms, artėja prie 1:1, o tai reiškia, kad konstrukcinė apkrova surinkimo metu daugiausia yra gniuždoma, o ne lenkiama.
Trys veiksniai daro ekstruziją įgalinančiu procesą šiam storio režimui.
Sumažėjęs skilimo jautrumas
Išlydytas zonoje Bi₂Te3 lengvai skyla išilgai bazinės plokštumos. Kai plokštelė yra plonesnė nei apytiksliai 0,5 mm, net ir nedidelis valdymo įtempis gali sukelti skilimo įtrūkimus, kurie plinta visame elemente. Ekstruzijos procesas sutrikdo šį skilimo kelią, nes atsiranda neteisingai orientuotų grūdelių ir žemo kampo ribos, kurios nukreipia įtrūkimų plitimą. Rezultatas yra medžiaga, kuri gali toleruoti mechaninį piktnaudžiavimą pjaustant kauliukais, surinkimą ir litavimą be katastrofiško lūžimo.
Kontroliuojama tekstūra, užtikrinanti nuoseklų pjaustymą
Kelių elementų TEC moduliuose kiekviena kojelė turi turėti beveik identiškas elektrines ir šilumines charakteristikas. Jei tekstūros orientacija skiriasi nuo elemento iki elemento, modulio aušinimo efektyvumas tampa nenuspėjamas. Ekstruzijos būdu gaunami vienodos tekstūros luitai išilgai jų ilgio, užtikrinant, kad iš skirtingų tame pačiame luito pozicijų nupjautų elementų savybės būtų vienodos. Šis nuoseklumas ypač svarbus kelių pakopų TEC konfigūracijose, kur šimtai elementų turi veikti esant šiluminiam balansui.
Apdorojimo įrangos suderinamumas
Ekstruzinės medžiagos mechaninis stiprumas taip pat turi įtakos įrangos pasirinkimui. Kadangi medžiaga atspari drožlėms, gamintojai gali naudoti didesnį padavimo greitį droždami ir pjaustydami kubeliais, taip sumažindami apdorojimo laiką ir išlaidas. Panašiai automatizuotos paėmimo ir padėjimo sistemos gali apdoroti plonesnius elementus su mažesne lūžimo rizika, todėl galima naudoti didesnio našumo surinkimo linijas.
Programos, kurioms reikia ekstruzinių termoelektrinių medžiagų
Techniniai ekstruzijos pranašumai virsta apčiuopiama nauda keliose taikymo srityse, kur ploni, patikimi termoelektriniai elementai yra būtini.
Optinis ryšys ir lazerinis diodų aušinimas
Optiniai siųstuvai-imtuvai ir lazeriniai diodai yra itin jautrūs temperatūrai. Bangos ilgio poslinkis, sumažėjusi išėjimo galia ir pagreitėjęs degradavimas – visa tai atsiranda dėl netinkamos šiluminės kontrolės. Pavyzdžiui, 5G optiniuose moduliuose termoelektriniai aušintuvai turi palaikyti lazerio lusto temperatūrą neviršijant griežtų leistinų nuokrypių, o tilpdami į milimetrais matuojamus paketus.
0,2 mm plono lusto galimybė tiesiogiai palaiko šį reikalavimą. Karštai ekstruzijos Bi₂Te₃ pagrindu pagamintos termoelektrinės medžiagos buvo patvirtintos optinių modulių taikymuose, demonstruojančios veiksmingą fotoninių lustų temperatūros valdymą ir galimybę integruoti į ryšių, lazerines ir infraraudonųjų spindulių sistemas. Medžiagos didelis atsparumas gniuždymui užtikrina, kad termoelektrinės kojelės išgyventų litavimo ir surinkimo procesus, naudojamus siųstuvų-imtuvų gamyboje, kai šiluminio plėtimosi neatitikimai sulaužytų silpnesnes medžiagas.
Daugiapakopės TEC konstrukcijos
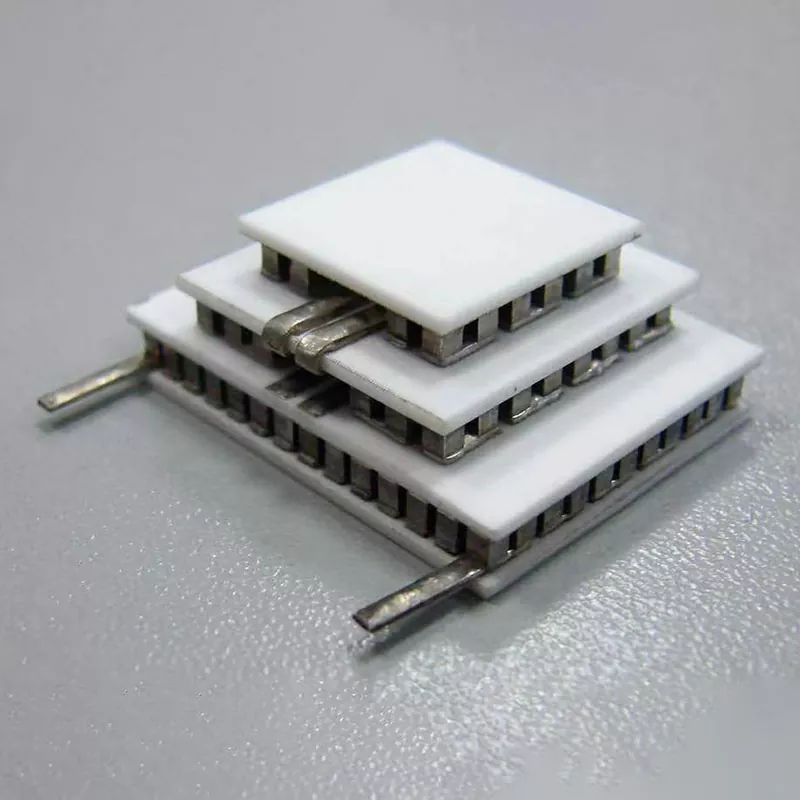
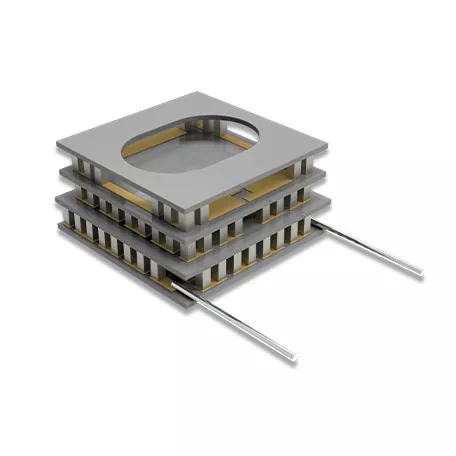
Daugiapakopiuose termoelektriniuose aušintuvuose sukrauti keli termoelektrinių elementų sluoksniai, kad būtų pasiektas temperatūros skirtumas, kurio viena pakopa negali pasiekti. Kiekvienas papildomas etapas padidina šilumos siurbimo galią ir pasiekiamą ΔT, bet kartu kelia ir naujų mechaninių iššūkių. Elementai aukštesniuose etapuose turi būti plonesni ir turi išlaikyti našumo nuoseklumą su žemesnių pakopų elementais.
Ekstruzijos technologija buvo specialiai pritaikyta termoelektrinėms kojelėms, skirtoms kietojo kūno daugiapakopiams aušintuvams, veikiantiems iki maždaug 140 K. Mechaninės ekstruzinės medžiagos savybės – ypač atsparumas lūžimui montuojant glaudžiai supakuotas daugiasluoksnes konstrukcijas – yra tai, dėl ko šias pakopines konstrukcijas galima gaminti.
Medicininė ir laboratorinė temperatūros kontrolė
Termoelektriniai aušintuvai plačiai naudojami medicininėse šaldymo sistemose, laboratoriniuose prietaisuose ir tyrimų įrangoje, kur tikslus temperatūros reguliavimas yra labai svarbus. Taikoma įvairi: nuo reagento stabilumo palaikymo diagnostikos prietaisuose iki mėginio temperatūros kontrolės analizės prietaisuose.
Šiomis sąlygomis termoelektrinė medžiaga turi užtikrinti ir šiluminį našumą, ir ilgalaikį patikimumą. Ekstruduotos Bi₂Te₃-Sb₂Te₃ medžiagos siūlo reikiamą derinį: termoelektrines charakteristikas netoli kambario temperatūros, panašias į zonoje ištirpusias medžiagas, kartu su mechaniniu patvarumu, užtikrinančiu stabilų veikimą per tūkstančius terminių ciklų.
Pramoninis ir puslaidininkinis šilumos valdymas
Didelio skersmens ekstruziniai luitai – iki 35 mm skersmens ir 120 mm arba 240 mm ilgio – skirti pramoninei TEC gamybai, kur reikalingi didesni aušinimo elementai. Taikymas apima vietinį puslaidininkinės įrangos, elektroninių aušinimo sistemų ir pramoninių temperatūros valdymo įrenginių šilumos valdymą. Ekstruzijos apdorojimo mastelio keitimas leidžia gamintojams gaminti tokio kiekio luitus, kurie būtų nepraktiški naudojant vieno kristalo augimo metodus.
Nuo luito iki modulio: gamybos galimybės ir kokybės kontrolė
Gaminant ekstruzines termoelektrines medžiagas reikalingas integruotas gamybos metodas, apimantis medžiagų paruošimą, ekstruzijos apdorojimą, elementų gamybą ir modulių surinkimą. Kiekvienas etapas turi būti kontroliuojamas, kad būtų išlaikytos mikrostruktūrinės charakteristikos, kurios suteikia ekstruzinėms medžiagoms pranašumus.
Medžiagos paruošimas ir išspaudimas
Procesas prasideda ruošiant Bi2Te₃-Sb2Te3 kieto tirpalo kompozicijas, kruopščiai kontroliuojant stechiometriją ir priemaišų lygius, kad būtų pasiektas norimas nešiklio tipas ir koncentracija. Tada paruošta medžiaga konsoliduojama ir išspaudžiama kontroliuojamos temperatūros ir deformacijos greičio sąlygomis. Ekstruzijos parametrai – temperatūra, greitis ir redukcijos koeficientas – apibrėžia grūdelių dydį, tekstūros intensyvumą ir defektų tankį – visa tai turi įtakos termoelektrinėms ir mechaninėms savybėms.
Elementų apdorojimas ir surinkimas
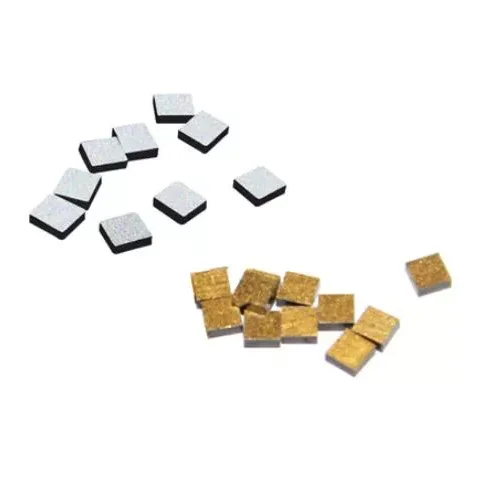
Po ekstruzijos luitas yra apdorojamas termoelektriniais elementais, naudojant plokšteles, supjaustant kubeliais ir paruošiant paviršių. Padidintas ekstruzinės medžiagos mechaninis stiprumas leidžia agresyviai retinti iki 0,2 mm ir tiksliai pjaustyti kubeliais su dideliu išeigumu. Tada elementai metalizuojami, lituojami ir surenkami į modulius. Kokybės patikra apima matmenų patikrinimą, elektrinių savybių matavimą ir šiluminių savybių bandymus.
Gamybos įranga
Visą ekstruzinių termoelektrinių medžiagų ir modulių gamybos liniją sudaro:
- Skardos panardinimo krosnis: elementų galų litavimui
- Vibracinės siūbavimo formos mašina: tiksliam elementų išdėstymui
- Suvirinimo aparatas: Skirtas elektros sujungimui
- Orkaitė: kietėjimui ir terminiam apdorojimui
- Dozavimo aparatas: skirtas klijuoti
- Automatinė sandarinimo mašina: skirta modulių kapsuliavimui
- Pjaustymo mašina: vaflių formavimui ir pjaustymui
- Kietinimo mašina: litavimo jungties formavimui
- Reflow litavimo įranga: didelio patikimumo litavimui
- Visiškai automatinė spausdinimo mašina: skirta metalizavimo raštams
Dažnai užduodami klausimai
Koks yra pagrindinis termoelektrinių medžiagų ekstruzijos pranašumas, palyginti su zoniniu lydymu?
Ekstruzijos būdu gaunama tanki, smulkiagrūdė tekstūros struktūra, kuri užtikrina didesnį mechaninį stiprumą nei zonoje išlydyti pavieniai kristalai. Šis stiprumo pranašumas leidžia apdoroti plonesnius matmenis – iki 0,2 mm – be lūžimo pjovimo, retinimo ar surinkimo metu, išlaikant termoelektrines charakteristikas, konkuruojančias su zonoje išlydyta medžiaga.
Ar ekstruzinės termoelektrinės medžiagos gali atitikti pavienių kristalų termoelektrines savybes?
Taip. Dėl kontroliuojamos tekstūros orientacijos ir grūdelių tobulinimo ekstruzinės Bi₂Te₃ pagrindu pagamintos medžiagos užtikrina nešiklio judrumą ir galios koeficientus, panašius į zonoje išlydytus mėginius. Smulkiagrūdė struktūra taip pat įveda papildomą fononų sklaidą, kuri gali sumažinti gardelės šilumos laidumą ir galbūt pagerinti bendrą nuopelnų skaičių.
Kokio storio drožles galima patikimai pagaminti iš ekstruzinių luitų?
Ekstruduotos Bi₂Te3-Sb₂Te₃ medžiagos palaiko termoelektrinių lustų gamybą iki 0,2 mm storio. Šią galimybę užtikrina medžiagos gniuždymo stipris (54–66 MPa) ir šlyties stiprumas (16–21 MPa), kurie užtikrina pakankamą konstrukcijos vientisumą itin plonam apdorojimui ir automatizuotam surinkimui.
Ar ekstruzinės medžiagos tinka daugiapakopėms TEC konfigūracijoms?
absoliučiai. Daugiapakopiai TEC reikalauja nuoseklaus daugelio elementų veikimo ir mechaninio patvarumo krovimo metu. Dėl vienodos ekstruzinių medžiagų tekstūros ir didelio mechaninio stiprumo jos puikiai tinka tokioms reikmėms, o ekstruzijos technologija buvo specialiai pritaikyta kelių pakopų aušintuvų kojoms, veikiančioms iki ~140 K, gaminti.
Kokių matmenų luito galima naudoti ekstruzinėms termoelektrinėms medžiagoms?
Standartiniai ekstruzinio luito matmenys apima 120 mm ir 240 mm ilgius, 25 mm, 30 mm ir 35 mm skersmenis. Šie matmenys palaiko tiek mikro-TEC elementų gamybą, tiek didesnius pramoninio aušinimo komponentus.
Pasiruošę ištirti, kaip ekstruzinės termoelektrinės medžiagos gali pagerinti jūsų TEC gamybos našumą ir įgalinti plonesnes įrenginių architektūras?
Susisiekite su mumis